
 Esperanto
 Shqiptare
 Euskara
 Zulu
 Latinus
 Cymraeg
 தமிழ்
 Slovak
 Slovak
 Afrikaans
-
-
À propos de nous
-
Le Service
-
Les nouvelles
Centre de nouvelles
Interprétation des paramètres de processus courants en soudage laser
Paramètres de processus principaux du soudage laser
Il existe de nombreux paramètres de processus qui affectent la qualité du soudage laser, tels que la densité de puissance, la forme d'impulsion laser, le décalage, la vitesse de soudage et le gaz de protection soufflé.
La densité de puissance est l'un des paramètres les plus critiques dans le traitement laser. En utilisant une densité de puissance plus élevée, la surface peut être chauffée à son point d'ébullition en quelques microsecondes, entraînant une vaporisation massive. Par conséquent, une haute densité de puissance est très bénéfique pour l'enlèvement de matériau, comme le perçage, la découpe et la gravure. Pour une densité de puissance plus faible, il faut plusieurs millisecondes pour que la température de la surface atteigne le point d'ébullition, et avant que la surface ne s'évapore, la couche inférieure atteint le point de fusion, ce qui peut former une bonneSoudage par fusionAinsi, dans le soudage laser par conduction thermique, la plage de densité de puissance est de 10^4 à 10^6 W/cm².
2 Forme d'impulsion laser
La forme d'impulsion laserest un paramètre important pour distinguer l'enlèvement de matériau de la fusion de matériau, et c'est aussi un paramètre clé qui détermine le volume et le coût de l'équipement de traitement. Lorsque le faisceau laser de haute intensité frappe la surface du matériau, 60 à 90 % deL'énergie laser est réfléchieet perdue, en particulier pour des matériaux comme l'or, l'argent, le cuivre, l'aluminium et le titane, qui ont une forte réflexion et une bonne conductivité thermique. Au cours d'un signal d'impulsion laser, le taux de réflexion du métal varie avec le temps. Lorsque la température de la surface du matériau atteint le point de fusion, le taux de réflexion diminue rapidement, et lorsque la surface est en état de fusion, la réflexion se stabilise à une certaine valeur.
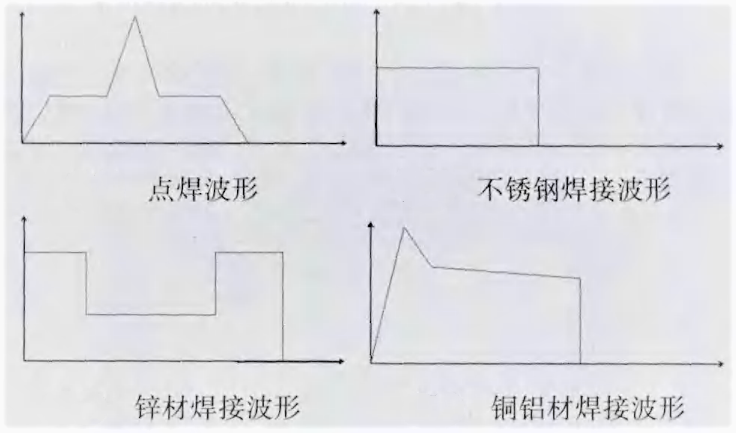
△Différentes formes d'impulsion de soudage laser pour différents matériaux
3 Largeur d'impulsion laser
La largeur d'impulsion est un paramètre important du soudage laser par impulsion. La largeur d'impulsion est déterminée par la profondeur de fusion et la zone affectée par la chaleur, plus la largeur d'impulsion est longueZone affectée par la chaleur, plus la profondeur de fusion augmente selon la puissance 1/2 de la largeur d'impulsion. Cependant,l'augmentation de la largeur d'impulsionréduira la puissance de crête, donc l'augmentation de la largeur d'impulsion est généralement utilisée pour le soudage par conduction thermique, formant des soudures larges et peu profondes, particulièrement adaptées au soudage de tôles minces et épaisses. Cependant, une puissance de crête plus faible peut entraîner une entrée de chaleur excessive, chaque matériau ayant une largeur d'impulsion optimale qui permet d'atteindre la profondeur de fusion maximale.
4 Décalage
Le soudage laser nécessite généralement un certain décalage, car la densité de puissance au centre du point focal laser est trop élevée, ce qui peut facilement provoquer l'évaporation et la formation de trous. Sur les différents plans éloignés du point focal laser, la distribution de la densité de puissance est relativement uniforme.
Il existe deux méthodes de décalage :
Décalage positif et décalage négatif.Le plan focalsitué au-dessus de la pièce est un décalage positif, et vice versa pour un décalage négatif. Selonla théorie de l'optique géométrique, lorsque la distance entre le plan de décalage positif et négatif et le plan de soudage est égale, la densité de puissance sur les plans correspondants est à peu près la même, mais en réalité, la forme de la piscine de fusion obtenue présente certaines différences. En cas de décalage négatif, une plus grande profondeur de fusion peut être obtenue, ce qui est lié au processus de formation de la piscine de fusion.
5 Vitesse de soudage
La vitesse de soudage détermine la qualité de la surface de soudage, la profondeur de fusion, la zone affectée par la chaleur, etc. La vitesse de soudage affecte la quantité de chaleur entrée par unité de temps. Si la vitesse de soudage est trop lente, la quantité de chaleur entrée sera trop importante, ce qui peut brûler la pièce, tandis que si la vitesse de soudage est trop rapide, la quantité de chaleur entrée sera trop faible, ce qui peut empêcher la soudure de pénétrer. On utilise généralement une réduction de la vitesse de soudage pour améliorer la profondeur de fusion.
6 Gaz de protection soufflé auxiliaire
Le gaz de protection soufflé auxiliaire est une étape indispensable dans le soudage laser à haute puissance. D'une part, il sert à prévenir la contamination des matériaux métalliques par les projections.Lentille de focalisation; d'autre part, il empêche la concentration excessive du plasma généré pendant le soudage, bloquant ainsi le laser d'atteindre la surface du matériau. Dans le processus de soudage laser, des gaz tels que l'hélium, l'argon et l'azote sont souvent utilisés pour protéger la piscine de fusion, empêchant ainsi la pièce d'être oxydée pendant le soudage. Le type de gaz de protection, le débit de gaz, l'angle de soufflage et d'autres facteurs ont un impact significatif sur le résultat du soudage, et différentes méthodes de soufflage peuvent également affecter la qualité du soudage.
Héliumest difficile à ioniser (l'énergie d'ionisation est élevée), permettant au laser de passer sans encombre, l'énergie du faisceau atteignant la surface de la pièce sans obstruction. C'est le gaz de protection le plus efficace utilisé lors du soudage laser, mais il est relativement cher.
Argonest relativement bon marché, avec une densité plus élevée, donc il offre une meilleure protection. Cependant, il est facilement ionisé par le plasma métallique à haute température, ce qui peut bloquer une partie du faisceau laser atteignant la pièce, réduisant ainsi la puissance laser efficace du soudage et affectant la vitesse de soudage et la profondeur de fusion. La surface des pièces soudées protégées par l'argon est généralement moins lisse que celles protégées par l'hélium.
Azoteest le gaz de protection le moins cher, mais il n'est pas adapté pour certains types desoudage de l'acier inoxydableen raison de problèmes métallurgiques, tels que l'absorption, ce qui peut parfois entraîner la formation de pores dans la zone de recouvrement.